 English
 Español
 русский
Contenido
- 1 ¿Qué es el material fundido a presión?
- 2 Los cuatro materiales primarios de fundición a presión
- 3 Propiedades clave de los materiales fundidos a presión
- 4 El proceso de fundición a presión: cómo el material se convierte en componente
- 5 Microestructura y comportamiento del material.
- 6 Aplicaciones de materiales fundidos a presión en todas las industrias
- 7 Elegir el material de fundición adecuado: consideraciones clave
- 8 Tendencias emergentes en materiales fundidos a presión
- 9 Estándares de calidad y pruebas de materiales fundidos a presión
- 10 Preguntas frecuentes sobre el material fundido a presión
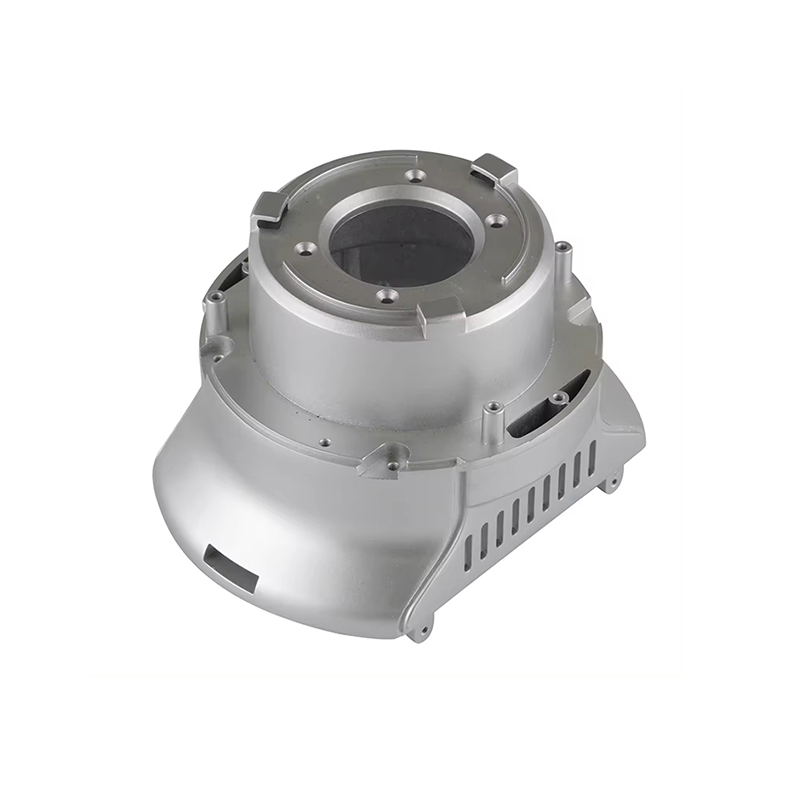
fundición a presión es uno de los procesos de trabajo de metales más productivos y rentables en la fabricación moderna. Los materiales utilizados en este proceso (principalmente aleaciones a base de zinc, aluminio, magnesio y cobre) se seleccionan en función de su capacidad para fluir bajo presión, enfriarse rápidamente y conservar la integridad estructural a lo largo de miles de ciclos de producción. Comprender qué es el material de fundición a presión, cómo se comporta y dónde destaca es esencial tanto para ingenieros como para diseñadores de productos y especialistas en adquisiciones.
¿Qué es el material fundido a presión?
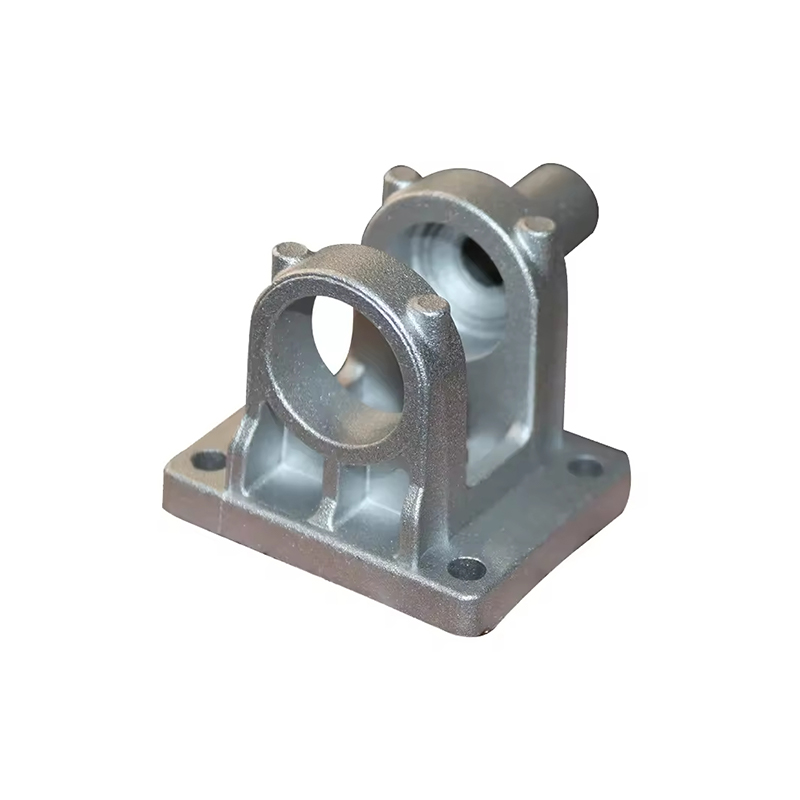
En su nivel más fundamental, el material fundido a presión es una aleación de metales no ferrosos diseñada para inyección a alta presión en un molde de metal reutilizable. El término abarca tanto la materia prima de aleación cruda como el componente solidificado final. A diferencia de los metales forjados o forjados a los que se les da forma mediante deformación mecánica, los materiales fundidos a presión se moldean completamente mediante la geometría de la cavidad de la matriz durante una rápida transformación de líquido a sólido.
La característica que define a los materiales de fundición a presión es su fluidez a temperaturas elevadas . Deben fundirse a temperaturas manejables dentro de los hornos industriales, fluir lo suficientemente libremente como para llenar las intrincadas cavidades del troquel antes de solidificarse y liberarse rápidamente sin adherirse al acero de la herramienta. Una vez enfriados, deben exhibir las propiedades mecánicas (resistencia, dureza, estabilidad dimensional) exigidas por su uso final.
Los materiales de fundición a presión son no aceros o hierros fundidos. Los metales ferrosos generalmente requieren temperaturas demasiado altas para las matrices de fundición a presión convencionales. Los materiales utilizados son casi exclusivamente aleaciones no ferrosas con puntos de fusión que oscilan entre aproximadamente 380 °C (zinc) y aproximadamente 900 °C (aleaciones a base de cobre).
Los cuatro materiales primarios de fundición a presión
La práctica de la industria consolida las aleaciones de fundición a presión en cuatro familias principales de metales. Cada uno ofrece un perfil distinto de rendimiento mecánico, características de proceso y costo.
Fluidez excepcional, vida útil más larga del troquel, ideal para piezas complejas de paredes delgadas. Ampliamente utilizado en hardware, conectores electrónicos y componentes decorativos.
Excelente relación resistencia-peso, buena resistencia a la corrosión y alta conductividad térmica/eléctrica. Domina las aplicaciones automotrices y aeroespaciales.
Excelente resistencia específica, excelente maquinabilidad y propiedades de protección EMI. Preferido para electrónica portátil y componentes interiores de vehículos.
Conductividad eléctrica superior, propiedades de rodamiento y resistencia a la corrosión. Se utiliza en componentes eléctricos, accesorios de plomería y engranajes de precisión.
Material fundido a presión de zinc
Las aleaciones de zinc, vendidas comercialmente con nombres como Zamak 2, Zamak 3, Zamak 5 y ZA-8, son los caballos de batalla del proceso de fundición a presión en cámara caliente. Con rangos de fusión entre 380 y 420 °C, el zinc fundido se puede mantener directamente en el conjunto de cuello de cisne de la máquina, lo que permite tiempos de ciclo muy rápidos y una mayor vida útil del troquel. La fluidez superior del zinc permite espesores de pared de hasta 0,4 mm, lo que lo hace incomparable para componentes en miniatura complejos como engranajes de precisión, cilindros de cerradura y carcasas de dispositivos médicos.
El zinc también es autolubricante, exhibe excelentes acabados superficiales fundidos y acepta la galvanoplastia con una notable adhesión, factores que lo convierten en una opción natural para accesorios cromados, accesorios de moda y molduras de automóviles. Su densidad relativamente alta (aproximadamente 6,6 g/cm³) en comparación con el aluminio es su principal limitación en aplicaciones sensibles al peso.
Material de fundición a presión de aluminio.
Las aleaciones de aluminio representan el mayor volumen de material fundido a presión consumido a nivel mundial. Aleaciones como A380, A383, A413 y la ADC12 (estándar japonés) con alto contenido de silicio equilibran una excelente capacidad de moldeo con un sólido rendimiento mecánico. El A380, por ejemplo, ofrece una resistencia a la tracción de aproximadamente 310 MPa combinada con un alargamiento del 3 al 4 %, suficiente para aplicaciones estructurales exigentes.
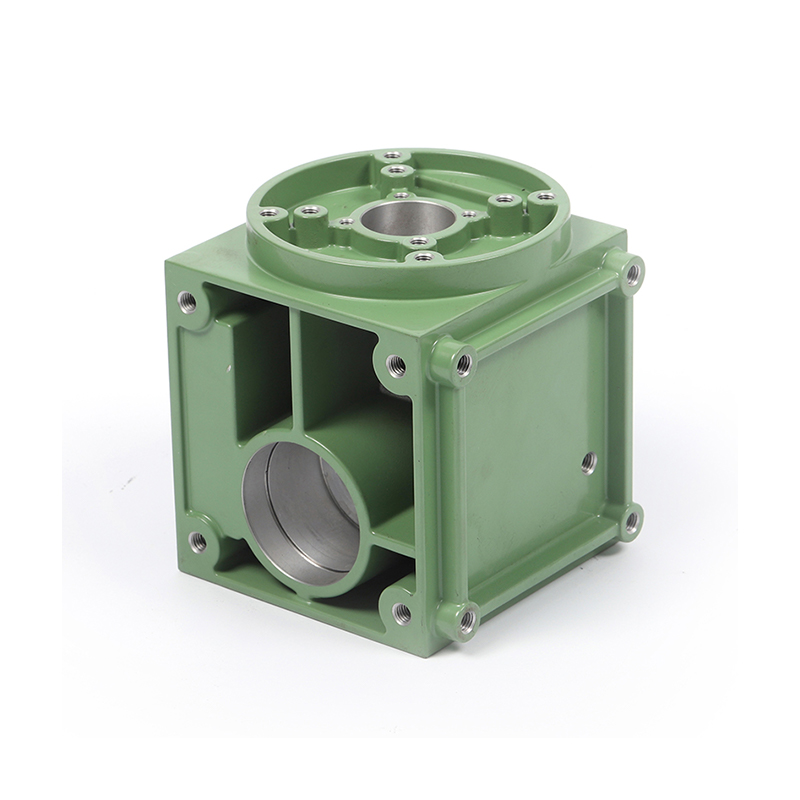
La baja densidad del aluminio (2,7 g/cm³) es indispensable en la industria del automóvil, donde cada kilogramo ahorrado reduce directamente el consumo de combustible. Las culatas, las carcasas de la transmisión, los cuerpos de las bombas y los soportes estructurales se producen habitualmente en aluminio fundido a presión. La capa de óxido natural de la aleación también proporciona una resistencia significativa a la corrosión sin tratamiento superficial, lo que reduce los costos del ciclo de vida.
Una consideración de ingeniería: la fundición a presión de aluminio es un proceso en cámara fría, lo que significa que el metal fundido se introduce en el cilindro de inyección por separado de la máquina. Esto añade un paso en comparación con el zinc de cámara caliente, pero es necesario porque la temperatura más alta del aluminio dañaría un conjunto de cuello de cisne sumergido.
Material fundido a presión de magnesio
Las aleaciones de magnesio, principalmente AZ91D y AM60B, son los metales estructurales más ligeros disponibles para los ingenieros, con una densidad de sólo 1,74 g/cm³. Es aproximadamente un 33% más ligero que el aluminio y un 75% más ligero que el acero. A pesar de esto, AZ91D logra resistencias a la tracción comparables a muchas aleaciones de aluminio, lo que lo convierte en una poderosa herramienta para reducir el peso en productos electrónicos de consumo, interiores de automóviles y artículos deportivos.
El magnesio se puede procesar tanto en configuraciones de cámara caliente como de cámara fría, según la composición de la aleación. Su alta rigidez específica y su capacidad de amortiguación natural reducen la transmisión de vibraciones, una propiedad valiosa en marcos de portátiles, cuerpos de cámaras y carcasas de herramientas eléctricas. Por el contrario, el magnesio requiere una gestión cuidadosa de la masa fundida debido a su tendencia a la oxidación y debe procesarse en atmósferas controladas o con gases protectores.
Materiales de fundición a presión a base de cobre
Las aleaciones de cobre, incluido el latón amarillo (C85700), el latón al silicio y varios latones rojos, representan el segmento de alto rendimiento del espectro de materiales fundidos a presión. Su conductividad eléctrica superior (hasta 60% IACS), conductividad térmica y resistencia a la corrosión inherente justifican su costo superior en equipos de conmutación eléctrica, cuerpos de válvulas, accesorios marinos y pistas de rodamientos de precisión.
La alta temperatura de fusión del cobre (900–1000 °C) exige herramientas robustas y una vida útil más corta en comparación con el zinc o el aluminio, lo que aumenta los costos de amortización de las herramientas. Los avances en la tecnología de revestimiento de matrices y la química de aleaciones, incluido el desarrollo de variantes de bronce-silicio "Everdur" de menor punto de fusión, han ampliado la ventana práctica para la fundición a presión de cobre en las últimas décadas.
Propiedades clave de los materiales fundidos a presión
Seleccionar el material de fundición a presión adecuado requiere evaluar varias categorías de propiedades interrelacionadas:
| Propiedad | Zinc (Zamak 3) | Aluminio (A380) | Magnesio (AZ91D) | Cobre (latón) |
|---|---|---|---|---|
| Densidad (g/cm³) | 6.6 | 2.71 | 1.81 | 8.5 |
| Resistencia a la tracción (MPa) | 283 | 310 | 230 | 380–450 |
| Rango de fusión (°C) | 380–386 | 540–595 | 430–595 | 900–1000 |
| Resistencia a la corrosión | moderado | bueno | Regular (necesita recubrimiento) | Excelente |
| Muere la vida (disparos) | 500.000 | 100.000–150.000 | 100.000–200.000 | 10 000 a 50 000 |
| Costo relativo | Bajo | Medio | Medio-High | Alto |
El proceso de fundición a presión: cómo el material se convierte en componente
Comprender el material fundido a presión también significa comprender el proceso que lo transforma. La secuencia de fabricación influye directamente en la microestructura y propiedades de la pieza final.
- Fusión y aleación: Los lingotes de la aleación seleccionada se cargan en un horno de mantenimiento y se funden a la temperatura correcta. Se mantiene un estricto control de la composición, particularmente de los oligoelementos, para garantizar propiedades mecánicas consistentes.
- Inyección: El metal fundido se inyecta en la cavidad de la matriz bajo presiones que normalmente oscilan entre 10 y 175 MPa. La alta velocidad de inyección (hasta 60 m/s de velocidad de compuerta) garantiza que la cavidad se llene antes de una solidificación prematura.
- Solidificación bajo presión: Una vez que se llena la cavidad, se mantiene la presión de intensificación a medida que el metal se solidifica. Esto suprime la porosidad y refina la estructura del grano, produciendo una "piel" superficial densa y de grano fino que es más fuerte que el interior.
- Expulsión y recorte: Una vez solidificada, los pasadores eyectores empujan la pieza fundida fuera del troquel. Las rebabas y los canales se recortan, a menudo en una prensa de recorte dedicada inmediatamente después de la celda de fundición.
- Operaciones Secundarias: Las piezas fundidas pueden someterse a un tratamiento térmico T5 (endurecimiento por precipitación), mecanizado, desbarbado vibratorio, granallado, pintura, anodizado o galvanoplastia, según los requisitos del uso final.
La presión de intensificación aplicada durante la solidificación es el mecanismo principal para lograr la baja porosidad que distingue las fundiciones a presión de las fundiciones por gravedad o en arena. La porosidad no sólo debilita el material sino que también puede provocar fugas en recipientes a presión y mala adhesión en acabados enchapados. Las máquinas de fundición a presión modernas monitorean y controlan esta presión en tiempo real para mantener una calidad constante de las piezas.
Microestructura y comportamiento del material.
La rápida solidificación inherente a la fundición a presión crea una microestructura distintiva que influye significativamente en el comportamiento mecánico. La piel exterior de una pieza fundida a presión, en contacto directo con la superficie fría del molde, se enfría tan rápidamente que se forma una región densa y de grano extremadamente fino. Esta zona, a veces de 0,3 a 1,0 mm de profundidad, exhibe la mayor resistencia y la mejor calidad superficial de la pieza.
Más lejos de la superficie, un enfriamiento más lento permite formaciones de dendritas más grandes y una mayor concentración de cualquier elemento de aleación segregante. Esta zona interior es más susceptible a la microporosidad. Para aplicaciones que requieren estanqueidad a la presión o resistencia a la fatiga, el diseño del espesor de la pared debe tener en cuenta este perfil microestructural en capas.
El tratamiento térmico puede modificar la microestructura de algunas aleaciones fundidas a presión. Las aleaciones de aluminio, en particular el A360 y las aleaciones fundidas al vacío especialmente formuladas, pueden someterse a tratamientos T5 o T6 para aumentar el límite elástico mediante el endurecimiento por precipitación. El estándar A380 generalmente no es tratable térmicamente debido a su alto contenido de cobre y hierro, pero las aleaciones más nuevas con bajo contenido de hierro y cobre, como Silafont-36 (AlSi10MnMg), se desarrollaron específicamente para ser tratables térmicamente en forma de fundición a presión.
Aplicaciones de materiales fundidos a presión en todas las industrias
Los materiales fundidos a presión sirven a una gama extraordinariamente amplia de industrias, gracias a la combinación del proceso de complejidad geométrica, precisión dimensional y rentabilidad a escala.
Industria automotriz
La industria automotriz es el mayor consumidor de material fundido a presión a nivel mundial, impulsada por los continuos imperativos de aligeramiento. Las piezas fundidas a presión de aluminio aparecen en todos los vehículos modernos: bloques de motor, cajas de transmisión, muñones de dirección, carcasas de diferencial y componentes estructurales cada vez más grandes producidos mediante tecnologías de fundición gigapress o de deslizamiento múltiple. Un turismo de tamaño medio puede contener entre 40 y 60 kg de componentes de zinc y aluminio fundido a presión.
Electrónica de Consumo
Las fundiciones a presión de magnesio y aluminio proporcionan marcos estructurales rígidos pero livianos para computadoras portátiles, tabletas, cámaras y teléfonos inteligentes. La capacidad de integrar salientes de montaje, funciones de disipador de calor y geometrías de blindaje de RF directamente en la fundición reduce los pasos de ensamblaje y el recuento total de piezas. El chasis del MacBook de Apple, producido en aluminio fundido a presión, ejemplifica esta filosofía de diseño.
Aeroespacial y Defensa
Las piezas fundidas a presión de aluminio y magnesio de precisión se utilizan en carcasas de aviónica, estructuras de aviones de drones, componentes de sistemas de armas y estructuras de satélites. Los estrictos requisitos de calidad de las aplicaciones aeroespaciales han impulsado la adopción de la fundición a presión asistida por vacío, que reduce drásticamente la porosidad y permite el tratamiento térmico posterior a la fundición y la inspección de END.
Equipos industriales y sistemas de fluidos
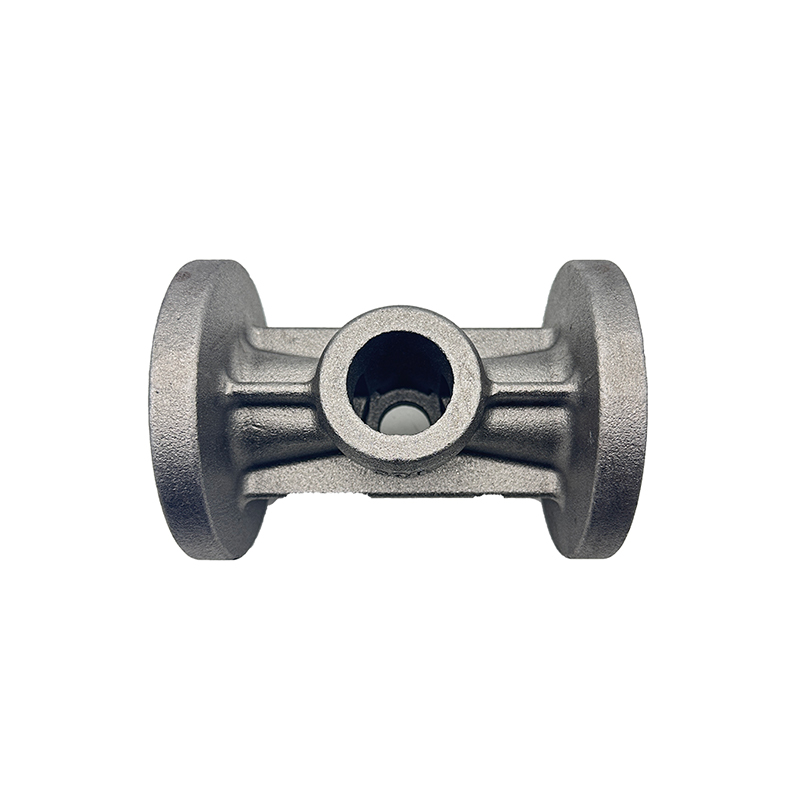
Las piezas fundidas a presión de latón y aluminio dominan el manejo de fluidos (válvulas, cuerpos de bombas, colectores y componentes hidráulicos) donde la estanqueidad a la presión, la resistencia a la corrosión y la larga vida útil no son negociables. Las aleaciones de cobre son particularmente valoradas para accesorios de agua potable debido a sus propiedades antimicrobianas inherentes.
Sistemas eléctricos y de potencia
Las piezas fundidas a presión de aleaciones de zinc y cobre forman el corazón de los tableros eléctricos, las barras colectoras, las carcasas de conectores y las tapas de los extremos de los motores. La capacidad del zinc para recibir galvanoplastia de precisión lo hace ideal para superficies de contacto que requieren baja resistencia eléctrica y una larga vida útil.
Elegir el material de fundición adecuado: consideraciones clave
La selección del material para un componente de fundición a presión implica equilibrar varios factores competitivos simultáneamente. Rara vez existe una única respuesta "correcta": la elección óptima depende del contexto completo de la aplicación, el volumen de producción y los requisitos del ciclo de vida.
- Requisitos de peso: Magnesio para una masa mínima, aluminio para el mejor equilibrio entre resistencia y peso, zinc donde el peso es secundario a la complejidad o el costo.
- Fuerza y dureza: Las aleaciones de cobre son líderes en resistencia; las aleaciones de aluminio tratadas térmicamente ofrecen excelentes opciones; El zinc proporciona un rendimiento adecuado para la mayoría de las aplicaciones no estructurales.
- Ambiente de corrosión: Las aleaciones de cobre destacan en ambientes acuosos agresivos; el aluminio se comporta bien en exposición atmosférica; El zinc y el magnesio requieren protección de la superficie en condiciones corrosivas.
- Gestión térmica: Las aleaciones de aluminio y cobre ofrecen una conductividad térmica superior para aplicaciones de disipador de calor o interfaz térmica.
- Volumen de producción: El troquelado es una importante inversión de capital; Por lo general, se necesitan grandes volúmenes (50.000 piezas) para amortizar los costos de herramientas en todos los componentes básicos, aunque se pueden servir cantidades a nivel de prototipo mediante herramientas blandas en matrices de aluminio.
- Acabado superficial y enchapado: El zinc proporciona la mejor base para la galvanoplastia; el aluminio acepta anodizado y recubrimiento en polvo fácilmente; El magnesio requiere una capa de conversión antes de pintar.
Tendencias emergentes en materiales fundidos a presión
El panorama de los materiales fundidos a presión continúa evolucionando rápidamente, impulsado por los mandatos de sostenibilidad, la electrificación del transporte y los avances en la metalurgia de aleaciones.
Fundición a presión semisólida y de alto vacío
La fundición a presión convencional atrapa el gas en la cavidad de la matriz, lo que limita las propiedades mecánicas y excluye el tratamiento térmico. La fundición a presión de alto vacío, que utiliza presiones de cavidad inferiores a 50 mbar, reduce drásticamente el aire atrapado, lo que permite el tratamiento térmico de aleaciones de aluminio y abre aplicaciones estructurales previamente reservadas para forjados o fundiciones por gravedad. Esta tecnología es fundamental para producir componentes de suspensión de alta integridad y bandejas de baterías para vehículos eléctricos en aluminio.
Gigacasting e integración estructural
El gigacasting, pionero en la industria de los vehículos eléctricos, utiliza máquinas de fundición a presión extremadamente grandes (entre 6.000 y 16.000 toneladas de fuerza de sujeción) para producir subestructuras completas de vehículos (conjuntos de bajos traseros y estructuras delanteras) como piezas fundidas individuales. Esto consolida docenas de componentes estampados y soldados en uno, lo que reduce la complejidad del ensamblaje y mejora la rigidez estructural. El material de fundición a presión elegido para estas aplicaciones suele ser una aleación de aluminio tratable térmicamente y de alta ductilidad.
Aleaciones recicladas y sostenibles
La fundición a presión de aluminio es muy susceptible de reciclaje: el aluminio secundario (reciclado) requiere sólo alrededor del 5% de la energía necesaria para producir aluminio primario a partir de bauxita. Los desarrolladores de aleaciones están formulando nuevas composiciones que toleran niveles más altos de materia prima reciclada sin sacrificar las propiedades mecánicas, reduciendo directamente la huella de carbono de los componentes fundidos a presión en aplicaciones automotrices y de consumo.
Fabricación aditiva de herramientas para troqueles
La fabricación aditiva de metales (impresión 3D) está transformando la fabricación de troqueles al permitir canales de enfriamiento conformados: conductos de enfriamiento que siguen el contorno de la superficie de la cavidad del troquel. El enfriamiento conformal reduce los tiempos de los ciclos entre un 15% y un 30%, mejora la uniformidad microestructural de la fundición y prolonga la vida útil del troquel al reducir los gradientes térmicos en el acero para herramientas. Si bien el troquel en sí no es un material fundido a presión, las herramientas gobiernan directamente la calidad del material y la economía de producción.
Estándares de calidad y pruebas de materiales fundidos a presión
Los materiales fundidos a presión se rigen por estándares internacionales integrales que definen los límites de composición química, las propiedades mecánicas mínimas y los umbrales de defectos aceptables. Los estándares clave incluyen:
- ASTM B85 (Aleaciones de aluminio para fundición a presión)
- ASTM B86 (Aleaciones de zinc para fundición a presión)
- ASTM B94 (Aleaciones de magnesio para fundición a presión)
- EN 1706 (Norma europea para aleaciones de fundición de aluminio)
- JIS H5302 (Norma japonesa para fundiciones de aluminio)
Las pruebas de calidad típicas aplicadas a materiales y componentes de fundición incluyen análisis espectroscópico de composición química, pruebas de tracción y dureza de barras de prueba fundidas por separado, inspección dimensional mediante CMM (máquina de medición de coordenadas), rayos X o tomografía computarizada para detectar porosidad interna, pruebas de fugas de presión para componentes de manejo de fluidos y pruebas de niebla salina para verificar la resistencia a la corrosión.
Preguntas frecuentes sobre el material fundido a presión
No. Los materiales fundidos a presión son casi exclusivamente aleaciones no ferrosas: a base de zinc, aluminio, magnesio o cobre. El hierro fundido es un material ferroso con un contenido muy alto de carbono, producido mediante arena alimentada por gravedad o fundición en molde permanente en lugar de inyección a alta presión. Los materiales fundidos a presión y el hierro fundido sirven espacios de aplicación superpuestos pero distintos.
Sí, todas las aleaciones de fundición a presión comunes son altamente reciclables. El aluminio, el zinc, el magnesio y el cobre se pueden volver a fundir y reprocesar con una degradación mínima de sus propiedades. El aluminio en particular se encuentra entre los materiales industriales más reciclados del mundo, con un contenido reciclado que habitualmente supera el 70% en los lingotes de aleaciones de fundición a presión.
Soldar material fundido a presión es generalmente un desafío debido a la microporosidad (que provoca la evolución de gas en el baño de soldadura) y el contenido de silicio de muchas aleaciones de aluminio. La soldadura por fricción-agitación y la soldadura por láser con piezas fundidas al vacío han demostrado ser exitosas en ciertas aplicaciones, pero la soldadura tradicional MIG/TIG de aluminio fundido a presión estándar rara vez se especifica en ensamblajes estructurales.
La fundición a la cera perdida puede procesar una gama mucho más amplia de aleaciones, incluidos aceros inoxidables, titanio y superaleaciones, materiales que no pueden fundirse debido a sus altas temperaturas de fusión. La fundición a presión se limita a aleaciones no ferrosas, pero ofrece tasas de producción mucho más altas, tolerancias más estrictas y un menor costo por pieza en volumen. La elección entre procesos depende de los requisitos de la aleación, la cantidad de producción y las necesidades de precisión dimensional.
HPDC significa fundición a presión de alta presión, la variante más común del proceso de fundición a presión. Se distingue de la fundición a presión a baja presión (LPDC) y la fundición a presión por gravedad (GDC) por las presiones de inyección utilizadas (generalmente de 10 a 175 MPa) que producen un acabado superficial más fino, tolerancias más estrictas y tiempos de ciclo más rápidos, pero también introducen un mayor riesgo de porosidad atrapada en comparación con los métodos de llenado más lentos.
El material fundido a presión no es una sola sustancia, sino una familia diversa de aleaciones metálicas diseñadas (a base de zinc, aluminio, magnesio y cobre), cada una optimizada para una combinación distinta de rendimiento mecánico, compatibilidad de procesos y eficiencia económica. Lo que los une es su capacidad para inyectarse a alta presión en herramientas de precisión, solidificarse rápidamente y producir componentes complejos con una forma casi neta que sería prohibitivamente costoso producir por cualquier otro medio en volumen.
Para los ingenieros y desarrolladores de productos, comprender los perfiles de propiedades, los requisitos de procesamiento y las fortalezas de las aplicaciones de cada familia de materiales de fundición a presión es la base del diseño exitoso de componentes. Las tecnologías emergentes (fundición en alto vacío, gigacasting y herramientas con refrigeración conformada) continúan ampliando lo que estos materiales pueden lograr, garantizando que la fundición a presión siga siendo una piedra angular de la fabricación global en las próximas décadas.