 English
 Español
 русский
Contenido
- 1 Etapas centrales del proceso de fundición de precisión
- 2 Consideraciones de diseño de moldes y carcasas
- 3 Selección de materiales y su efecto en la calidad de la fundición
- 4 Precisión dimensional y control de calidad superficial
- 5 Defectos comunes y cómo se solucionan
- 6 Aplicaciones y casos de uso comunes
- 7 Comparación de la fundición de precisión con métodos de fundición relacionados
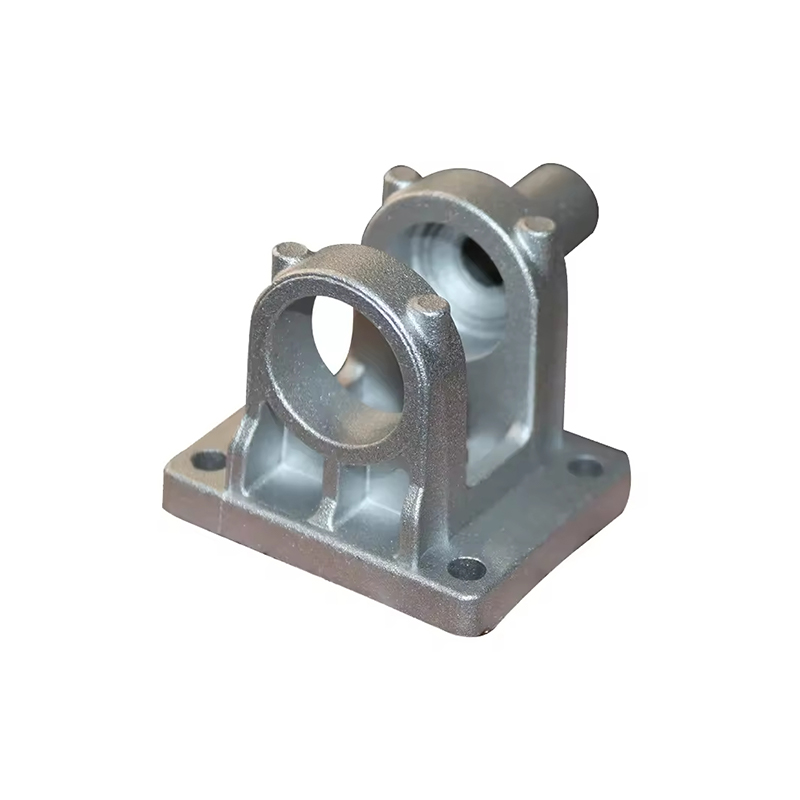
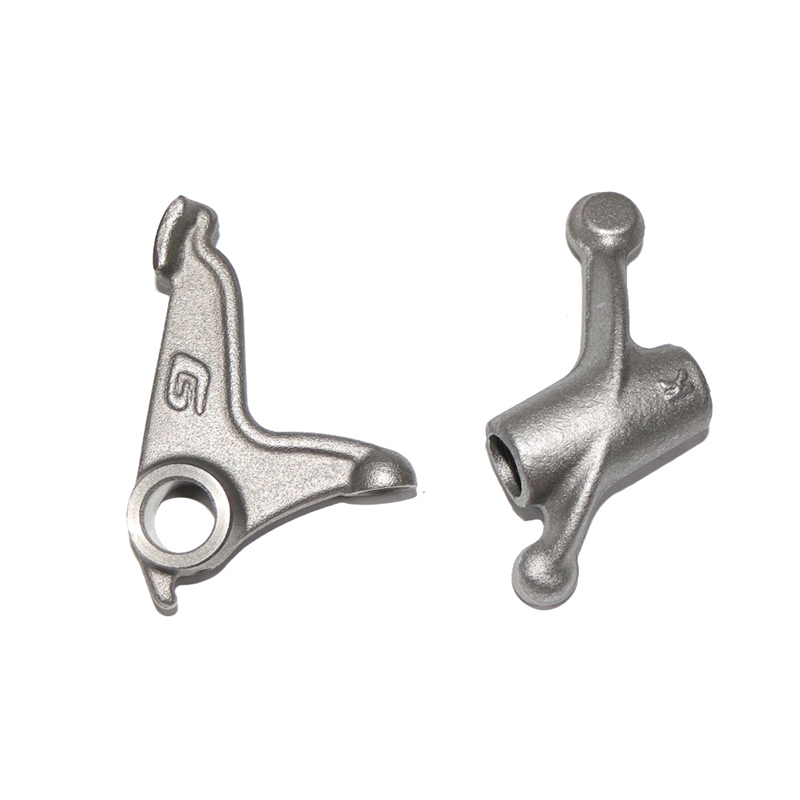
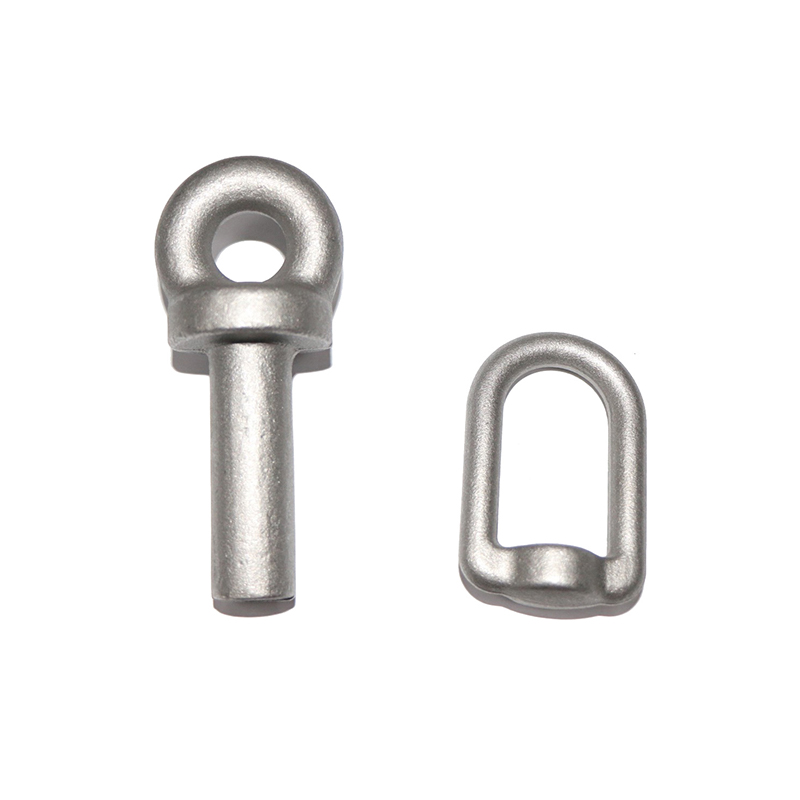
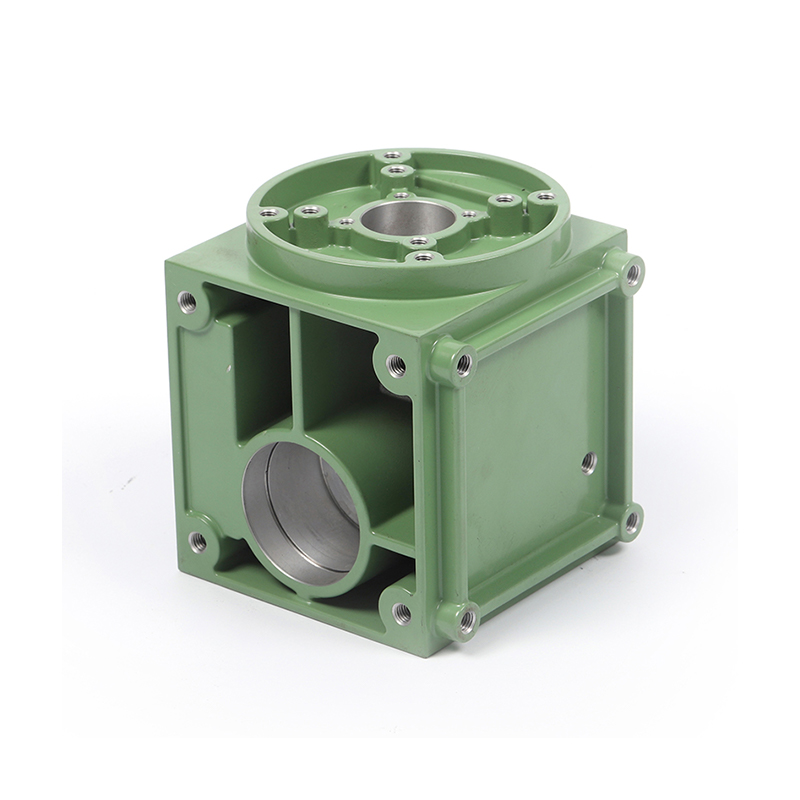
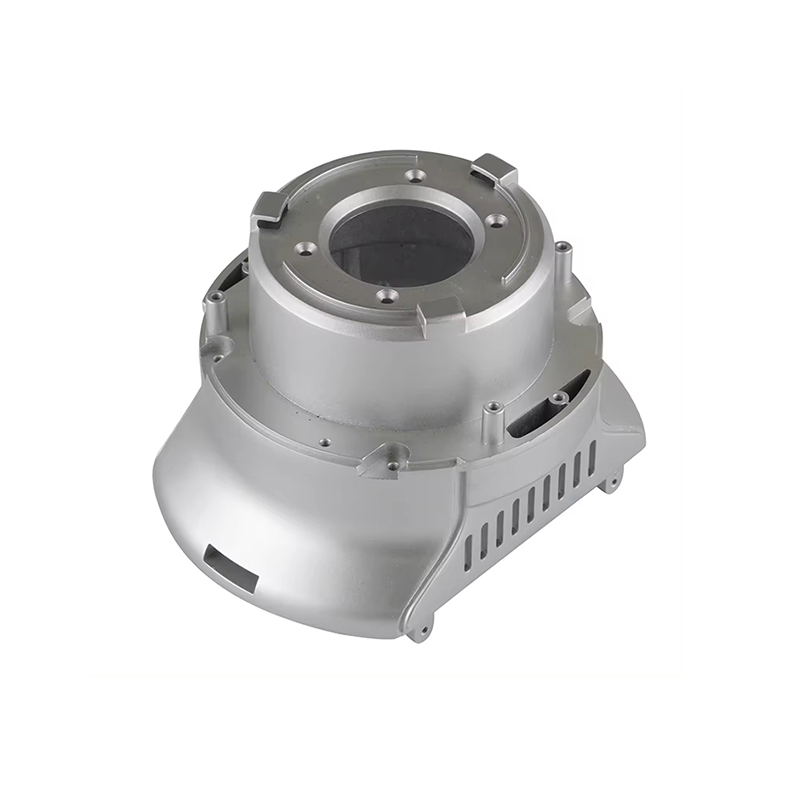
el pieza de fundición de precisión El proceso se refiere a una secuencia de pasos de fabricación que transforman el metal fundido en componentes con tolerancias dimensionales estrictas y acabados superficiales refinados, que generalmente implican creación de patrones, formación de moldes o carcasas, vertido controlado, enfriamiento y operaciones de acabado. Se elige este método cuando una pieza tiene una geometría compleja, paredes delgadas o pasajes internos intrincados que serían difíciles o costosos de mecanizar a partir de material sólido. En comparación con la fundición en arena convencional, la fundición de precisión reduce la cantidad de mecanizado secundario necesario, lo que reduce el desperdicio de material y acorta el tiempo total de producción de muchos componentes metálicos utilizados en equipos mecánicos, médicos y de transporte. Normalmente se pueden lograr tolerancias en el rango de unas pocas centésimas de milímetro por centímetro de dimensión, dependiendo de la geometría de la pieza y el comportamiento de contracción de la aleación.
Etapas centrales del proceso de fundición de precisión
Un proceso de fundición de piezas de precisión generalmente comienza con la creación de patrones, donde se produce un modelo del componente deseado a partir de herramientas de cera, plástico o metal, según el volumen de producción y la complejidad requerida. La precisión del patrón es muy importante en esta etapa, ya que cualquier desviación en el patrón se mantendrá en todos los pasos posteriores. Una vez que el patrón está listo, se utiliza para construir una cavidad de molde, ya sea a través de una carcasa de cerámica construida en varias capas sumergidas o un troquel de metal reutilizable, que debe mantener su forma bajo el calor y la presión del metal fundido sin agrietarse ni distorsionarse.
el pouring stage follows, where metal is heated past its melting point and introduced into the cavity through carefully designed gates and risers that control flow direction and reduce turbulence, since uneven flow can trap air pockets or create shrinkage defects. Pouring temperature is monitored closely, because metal that is too cool may solidify before filling thin sections, while metal that is too hot can react with the mold surface or increase grain coarsening. Some operations use vacuum assistance or controlled atmosphere pouring to reduce gas entrapment in alloys that are sensitive to oxidation.
Después del vertido, se deja que el metal se enfríe a un ritmo controlado, ya que la velocidad de enfriamiento afecta directamente la estructura del grano y la tensión interna dentro de la pieza terminada. El enfriamiento rápido o desigual puede causar deformaciones o grietas, por lo que muchas instalaciones utilizan cámaras de enfriamiento con temperatura controlada o zonas de enfriamiento por etapas para gestionar este paso, a veces durante varias horas para secciones más gruesas. Una vez solidificada, la pieza fundida se retira de su molde o carcasa mediante sacudida o rotura de la carcasa, y el sistema de compuerta se corta, generalmente mediante aserrado o corte abrasivo. Luego se aplican operaciones de acabado como esmerilado, chorro de arena, granallado, tratamiento térmico y, a veces, mecanizado ligero para llevar la pieza a sus dimensiones y condiciones superficiales finales.
Etapas clave del proceso
- Creación de patrones con herramientas de cera, plástico o metal.
- Formación de moho o cáscara de cerámica alrededor del patrón.
- Vertido controlado a través de compuertas y elevadores diseñados
- Enfriamiento por etapas seguido de operaciones de acabado.
Consideraciones de diseño de moldes y carcasas
el design of the mold or shell has a strong influence on how well a casting reproduces the intended geometry. Wall thickness transitions need to be gradual rather than abrupt, since sudden changes in section size can create hot spots where metal cools more slowly than surrounding areas, leading to shrinkage porosity. Gate placement is chosen so that metal fills the thinnest or most detailed sections first, reducing the chance of incomplete filling before the metal begins to solidify.
Colocación de elevadores y respiraderos
Los elevadores actúan como depósitos de metal fundido que alimentan la pieza fundida a medida que se contrae durante el enfriamiento, lo que ayuda a evitar huecos internos cerca de las secciones más gruesas. Los respiraderos permiten que los gases atrapados escapen de la cavidad del molde a medida que el metal la llena, lo que reduce la probabilidad de que se produzcan imperfecciones en la superficie o porosidad del gas. Ambas características se ubican según la simulación o la experiencia de producción previa, y su ubicación a menudo se ajusta después de que las primeras piezas fundidas de prueba revelan dónde tienden a formarse los defectos.
Selección de materiales y su efecto en la calidad de la fundición
el choice of metal alloy has a direct influence on how a precision casting part behaves during pouring and afterward in service. Carbon steel and alloy steel are common choices for parts that need moderate strength and toughness, while stainless steel is often selected for components exposed to moisture or chemicals due to its resistance to corrosion. Aluminum alloys are used when weight reduction matters, such as in transportation or portable equipment housings, since aluminum castings can achieve una relación fuerza-peso favorable sin necesidad de secciones transversales gruesas. Las aleaciones a base de cobre, incluidos el bronce y el latón, se eligen para piezas que necesitan buena conductividad térmica o eléctrica, o resistencia a la fricción en aplicaciones de rodamientos.
Las aleaciones a base de níquel aparecen en aplicaciones donde la resistencia a altas temperaturas y oxidación es importante, como componentes expuestos a ciclos térmicos repetidos. Cada familia de aleaciones tiene su propia tasa de contracción durante la solidificación, generalmente entre aproximadamente uno y dos y medio por ciento en volumen, dependiendo de la composición, y los diseñadores de moldes tienen en cuenta esto al dimensionar el patrón original para que la pieza terminada quede dentro de su tolerancia objetivo después del enfriamiento.
Composición de aleaciones y tratamiento térmico.
Más allá del metal base, a menudo se introducen pequeñas adiciones de elementos como cromo, níquel o molibdeno para ajustar la dureza, la resistencia al desgaste o la resistencia a las altas temperaturas. Después de la fundición, con frecuencia se aplican procesos de tratamiento térmico como recocido o templado y revenido para aliviar la tensión interna y refinar la estructura del grano, lo que puede mejorar tanto las propiedades mecánicas como la vida útil de la pieza terminada. Algunas piezas se someten a un tratamiento de envejecimiento secundario para estabilizar aún más las dimensiones antes del mecanizado final.
Precisión dimensional y control de calidad superficial
Una de las características definitorias de la fundición de precisión es su capacidad para producir piezas que se mantienen cerca de las dimensiones previstas sin depender demasiado del mecanizado. Esto se logra mediante un diseño cuidadoso del molde, una temperatura de vertido constante y márgenes de contracción controlados que tienen en cuenta cómo se contrae el metal a medida que se enfría. La calidad de la superficie se gestiona a través del propio molde o material de la carcasa, ya que una superficie cerámica o recubierta de cerámica más fina transfiere menos textura a la pieza fundida, lo que da como resultado un acabado más suave que puede que solo necesite un pulido ligero en lugar de un esmerilado extenso. Se pueden alcanzar valores de rugosidad superficial en el rango de unos pocos micrómetros con materiales de cáscara de grano fino, en comparación con un acabado más grueso típico de los moldes de arena.
Los métodos de inspección utilizados después de la fundición a menudo incluyen controles dimensionales con equipos de medición de coordenadas, inspección visual para detectar defectos en la superficie y pruebas no destructivas, como pruebas de rayos X o tintes penetrantes para detectar porosidad interna o grietas que no son visibles desde el exterior. A veces se aplican pruebas ultrasónicas a secciones más gruesas donde la inspección radiográfica sería menos práctica. Estas comprobaciones ayudan a confirmar que un lote de piezas cumple con los requisitos de tolerancia y calidad especificados para su uso previsto, particularmente en aplicaciones donde una pequeña desviación podría afectar la forma en que una pieza encaja o funciona dentro de un conjunto más grande.
Defectos comunes y cómo se solucionan
La porosidad por contracción es uno de los problemas más frecuentes que se encuentran en las piezas fundidas, y aparece como pequeños huecos internos que se forman cuando una sección se enfría y solidifica más rápido de lo que la alimentación de metal puede compensar. Ajustar el tamaño y la ubicación del elevador, junto con controlar la velocidad de enfriamiento mediante la selección del material del molde, ayuda a reducir este defecto. La porosidad del gas es un problema aparte causado por los gases disueltos que escapan del metal a medida que se solidifica y, a menudo, se soluciona desgasificando la masa fundida antes de verterlo o mejorando la ventilación del molde.
Los defectos superficiales, como las inclusiones, donde pequeñas partículas de material del molde u óxido quedan incrustadas en la superficie de la fundición, se pueden minimizar mediante la filtración del metal fundido a medida que ingresa al molde. La deformación dimensional, que a veces ocurre durante el enfriamiento o el tratamiento térmico, se maneja apoyando secciones delgadas durante el enfriamiento o ajustando el ciclo de tratamiento térmico para reducir los gradientes térmicos en toda la pieza.
Aplicaciones y casos de uso comunes
Las piezas fundidas de precisión aparecen en una amplia gama de industrias debido a su capacidad para combinar formas complejas con propiedades mecánicas confiables. En equipos mecánicos, los engranajes, carcasas y cuerpos de válvulas a menudo se producen de esta manera para evitar el costo de mecanizar características internas complejas a partir de bloques sólidos. En el campo médico, los instrumentos quirúrgicos y los componentes de implantes se benefician del acabado superficial suave y las opciones de aleaciones biocompatibles que puede proporcionar la fundición de precisión. Los herrajes marinos, como cornamusas, cabrestantes y accesorios utilizados junto con los sistemas de aparejos de cuerda trenzada, también se basan en componentes fundidos que pueden soportar ciclos de carga repetidos y la exposición al agua salada sin perder su forma con el tiempo.
Los equipos de transporte, incluidos soportes para automóviles, carcasas de turbocompresores y componentes de motores pequeños, suelen utilizar fundición de precisión cuando una pieza necesita canales de refrigeración internos o paredes delgadas que serían difíciles de lograr mediante forjado o estampado. El hardware aeroespacial, aunque a menudo se asocia con la fundición a la cera perdida por su capacidad de detalle más fino, comparte muchos de los mismos principios, ya que ambos procesos apuntan a reducir el peso y al mismo tiempo mantener la confiabilidad estructural bajo estrés repetido. Las carcasas de bombas, los cuerpos de válvulas y los accesorios de control de fluidos utilizados en sistemas de tuberías industriales son otra área donde la combinación de complejidad interna y resistencia a la presión hace que la fundición sea una opción práctica frente a la fabricación a partir de múltiples piezas soldadas.
Aplicaciones industriales típicas
- Engranajes, carcasas y cuerpos de válvulas en equipos mecánicos.
- Instrumentos quirúrgicos y componentes de implantes en dispositivos médicos.
- Cornamusas, cabrestantes y accesorios en herrajes marinos
- Soportes, carcasas y canales de refrigeración en piezas de transporte
Comparación de la fundición de precisión con métodos de fundición relacionados
La fundición de precisión a veces se analiza junto con la fundición a la cera perdida, también conocida como fundición a la cera perdida, ya que ambos métodos tienen como objetivo reducir la necesidad de un mecanizado extenso después de que el metal se solidifica. La fundición a la cera perdida utiliza una cera o un patrón fusible similar que se recubre con material refractario para formar una carcasa y luego se funde antes de verter el metal, lo que la hace muy adecuada para piezas con paredes delgadas o geometría interna variable. La fundición en arena, por el contrario, utiliza un molde de arena reutilizable y generalmente se elige para piezas más grandes donde los requisitos de tolerancia dimensional son menos estrictos y el costo de producción por unidad debe mantenerse más bajo. La fundición a presión, que se basa en un molde de metal permanente y metal fundido inyectado bajo presión, tiende a adaptarse a la producción de gran volumen de piezas con geometría más simple hechas de aleaciones de punto de fusión más bajo, como el aluminio o el zinc.
| Método de fundición | Tolerancia típica | Acabado superficial | Caso de uso común |
|---|---|---|---|
| Fundición de precisión | apretado | Suave | Piezas mecánicas complejas |
| Fundición a la cera perdida | muy apretado | muy suave | Piezas detalladas de pared delgada |
| Fundición en arena | Suelto | áspero | Estructuras grandes y más simples |
| fundición a presión | apretado | Suave | Formas simples de gran volumen |
La elección entre estos métodos generalmente se reduce a la complejidad de la forma de la pieza, el material que se utiliza, la condición de la superficie requerida y el volumen de producción involucrado. Una pieza con detalles internos finos y la necesidad de un espesor de pared constante puede ser más adecuada para la fundición a la cera perdida, mientras que un enfoque de fundición de precisión a menudo funciona bien para piezas que necesitan una buena estabilidad dimensional sin el costo adicional de un patrón totalmente prescindible para cada unidad producida. El volumen de producción también influye, ya que la fundición a presión tiende a volverse más económica a medida que aumentan las cantidades de piezas, mientras que la fundición de precisión o de inversión puede seguir siendo práctica para volúmenes moderados donde la complejidad de la geometría es la principal preocupación.